 Español
 Inglés
Welcome to Our Blog - Urdido: Donde se determina la calidad de tu tela
Urdido: Donde se determina la calidad de tu tela
- Técnico
- Oct 27, 2026
Urdido: Donde se determina la calidad de tu tela
He aquí una posibilidad inquietante: para cuando el hilo llega al telar, es posible que ya haya un defecto enredado en la viga.
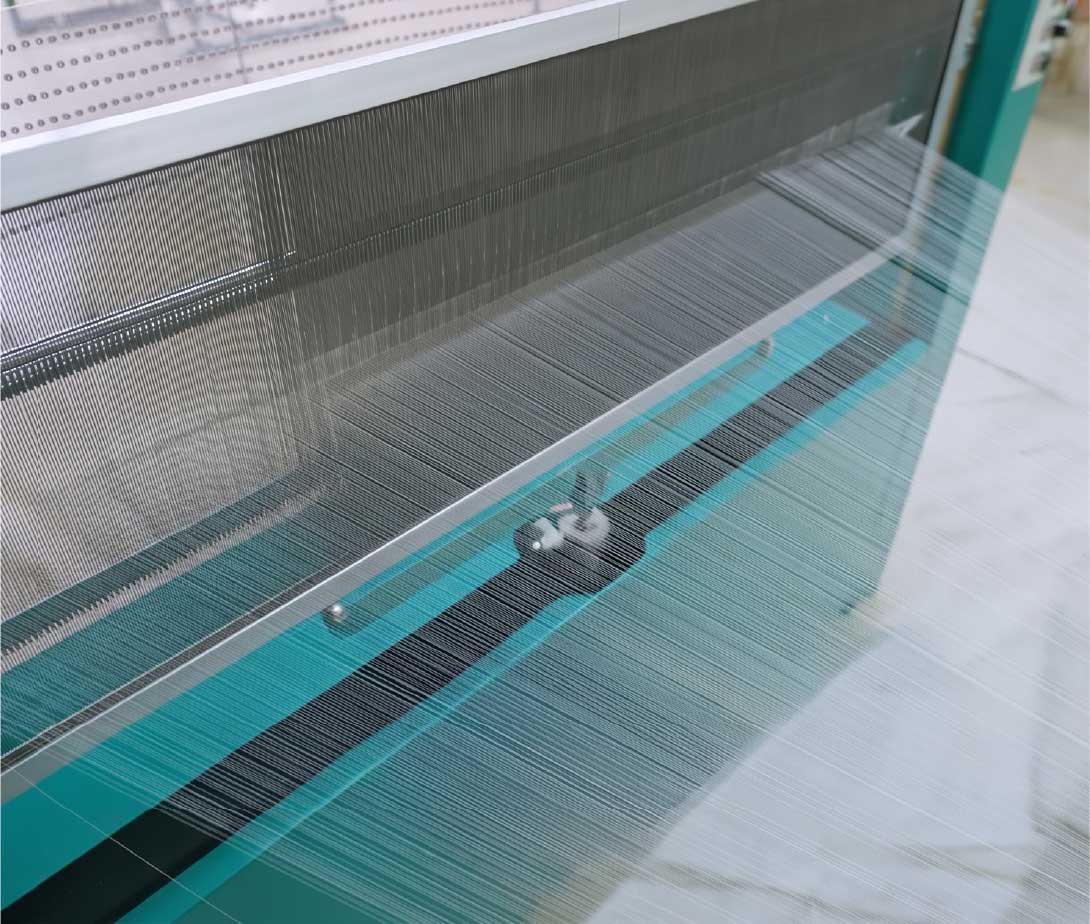
La preparación de la urdimbre es la etapa más silenciosa de todo el proceso. Allí no ocurre nada dramático. Pero es ahí donde se establecen las condiciones para la calidad del tejido, y una viga mal urdida traslada sus problemas a cada metro tejido a partir de ella.
Lo que realmente contiene una viga
Una viga de urdimbre no es solo hilo en una brida. Son miles de hilos enrollados con una tensión específica, a una densidad específica y en una disposición específica. Si se hacen bien esas tres cosas, el telar recibe una urdimbre con la que puede trabajar. Si alguna de ellas sale mal, el telar pasa toda la producción compensando el error.
En agosto escribimos sobre un estudio de paradas de telares en una fábrica de tejido con chorro de aire, que reveló que el 58 % de todas las paradas fueron causadas por roturas de urdimbre —con mucho, la categoría más grande, por delante de las roturas de trama y todo lo demás combinado—. Ese artículo analizó los componentes por los que pasa el hilo en el telar.
Pero hay una etapa previa a eso. Un hilo de urdimbre que se enrolló con tensión desigual, o que quedó en una zona de baja densidad del carrete, llega al telar ya debilitado o flojo. No se rompe porque el telar lo haya maltratado. Se rompe porque nunca iba a sobrevivir al ciclo de producción.
Las tres variables que se establecen al armar la urdimbre
1. Uniformidad de la tensión en toda la lámina. Cada hilo del carrete debe enrollarse con una tensión similar. Cuando algunos hilos están más tensos que otros, los flojos se comben en la calada y los tensos soportan más tensión en cada pasada. El resultado en el telar se ve como roturas aleatorias de la urdimbre e irregularidades en la calada —pero el patrón se estableció al enrollar la viga. Por eso las máquinas de urdido cuentan con una arquitectura de tensión especializada: los dispositivos intermedios de tensión constante existen específicamente para mantener la misma tensión entre diferentes hilos y diferentes tiras, pudiendo ajustarse libremente la tensión de cada hoja de hilo.
2. Consistencia en la densidad de bobinado. Un carrete bobinado con densidad inconsistente se desenrolla con tensión inconsistente, ya que el diámetro efectivo cambia de manera desigual a medida que el carrete se va agotando. El catálogo es claro al respecto: en la estación de urdido inteligente, el control de tensión de bucle cerrado con unidades de tensión y la medición automática del desplazamiento existen para «garantizar un mejor bobinado del carrete de urdimbre y mantener constante la densidad de bobinado». En el urdido directo, el error de densidad de bobinado se especifica en ≤0,25 %. Y en el urdido por separación, la compensación de tensión en tiempo real es lo que proporciona consistencia en la densidad, no solo dentro de una viga, sino entre todas las vigas de un conjunto —lo cual es importante cuando se opera un telar alimentado por más de una viga—.
3. Alineación de rayas y bandas. En el urdido seccional, donde la urdimbre se forma en tiras sobre un tambor, la alineación lo es todo. Si las franjas se desvían, el haz resultante presenta zonas de diferente densidad y el tejido lo muestra en forma de bandas. La solución de ingeniería es geométrica: en la SHGA215C, la sección de urdido se desplaza a lo largo de un riel mientras que el peine de urdido y el carrete permanecen fijos, de modo que la franja de urdimbre se mantiene alineada y centrada durante todo el proceso —y la tensión de la franja se mantiene constante con ella. Las cifras de precisión en el urdido seccional son de ≤0,1 mm para la ubicación de las tiras y del 0,02 % para el seguimiento de la barra conductora.
Por qué pasa desapercibido hasta llegar al telar
Este es el problema estructural: los defectos de urdido no parecen defectos. Una bobina con tensión desigual se ve como cualquier otra bobina. Una bobina con una variación de densidad del 3 % se ve idéntica a una con una variación del 0,25 %. No hay inspección visual que lo detecte, y el departamento de urdido por lo general ya ha pasado a la siguiente bobina para cuando la primera llega al telar.
Así que el ciclo de retroalimentación se rompe. El departamento de tejido registra las roturas de urdimbre. El departamento de urdido no se entera de nada. Y la misma condición se repite en cada bobina, porque nadie conectó los dos extremos del problema.
La precisión en la longitud se comporta de la misma manera. En nuestra máquina de urdimbre directa de alta velocidad GA269C, múltiples sensores con corrección automática de desviación mantienen la desviación de longitud por debajo del 0,0025 % —una cifra que solo importa porque la alternativa es descubrir la discrepancia al final de una tirada, cuando te falta tela o tienes un exceso de desperdicio y la bobina ya se ha utilizado.
Dónde se daña realmente el hilo
Vale la pena ser preciso al respecto, porque decir que «el urdido daña el hilo» es demasiado vago como para tomar medidas. El daño ocurre en puntos específicos, y cada uno tiene una solución de ingeniería.
En el carrete, el hilo está bajo tensión y en movimiento, y las fibras cortadas sensibles a la fricción son las más vulnerables. Los carretes recirculantes en forma de V están diseñados precisamente para esto: permiten que el hilo trabaje bajo baja tensión a alta velocidad, lo que reduce las diferencias de tensión y la rotura de los extremos durante el urdido. Los dispositivos anti-globo de aire y las varillas de pretensión suavizan la compensación de tensión cuando el motor arranca y se detiene, de modo que el hilo no sufra sacudidas con cada aceleración.
En el rodillo de presión, el hilo se compacta sobre la viga. En la GA269C, la presión es ajustable de 150 N a 6000 N mediante un mecanismo neumático independiente, con retorno automático
Y en la lengüeta se acumulan polvo y moscas. Existen mecanismos de soplado intermitente y dispositivos de lengüeta cerrada para mantener limpio ese punto de contacto, ya que un diente de la lengüeta que lleva pelusa es un diente que desgasta el hilo.
Un marco de verificación
Si tienes roturas de urdimbre o bandas que no puedes identificar, revisa lo siguiente antes de seguir ajustando el telar.
Verifica si las roturas se agrupan por viga, no por telar. Si el mismo telar funciona sin problemas con una viga y se rompen los hilos en la siguiente, la variable no es el telar.
Verifica si las roturas se agrupan por zona de la viga. Los problemas que aparecen de manera constante en un punto determinado del recorrido —al principio, en el medio, cerca del final— indican una variación en la densidad a lo largo del diámetro de la viga.
Compara los rollos dentro de un juego. Si estás alimentando un telar con varios rollos y uno se comporta de manera diferente, tienes un problema de consistencia de densidad entre rollos, no un problema de tejido.
Observa tus bandas en relación con la geometría de las rayas. En el urdido seccional, las bandas que se repiten a intervalos regulares a lo ancho de la tela son un problema de alineación, no de peine.
Pregunta qué tensión mantiene realmente tu máquina de urdido —y si alguien la mide—. Si la respuesta es «está configurada en el panel», eso es un ajuste, no una medición. El control de tensión de bucle cerrado significa que la máquina corrige; el de bucle abierto significa que solo espera que todo salga bien.
Cierra el bucle de retroalimentación. Proporciona al departamento de urdimbre los datos de roturas de urdimbre del tejido, por cada rollo. Es el cambio de diagnóstico más económico que existe, y la mayoría de las fábricas nunca lo han hecho.
El argumento del costo
Para cualquiera que esté considerando esto como una inversión en lugar de una cuestión de mantenimiento: la preparación de la urdimbre es la etapa previa a todo. Un defecto introducido en el telar afecta al tejido que se está tejiendo. Un defecto introducido en el urdido afecta cada metro de cada viga producida bajo esas condiciones —y lo hace de manera invisible, lo cual es lo que lo hace costoso.
Esa es la asimetría que vale la pena comprender. El equipo de urdido no produce tela, por lo que rara vez se le da prioridad en una conversación sobre gastos de capital. Pero establece el límite máximo de lo que el resto de tu línea puede lograr. No puedes tejer mejor de lo que tu bobina te permite.
El papel de ITG Group
Nuestra gama de urdido abarca el urdido directo y seccional, con configuraciones de fileta y tensión seleccionadas de acuerdo con el hilo que realmente utilizas, no con una especificación predeterminada.
Si observas roturas de urdimbre o bandas que no se resuelven en el telar, vale la pena hablar de ello antes de tomar tu próxima decisión sobre equipos. Cuéntanos qué estás utilizando y qué estás observando, y nuestro equipo técnico lo analizará contigo —incluso en el caso de que la respuesta honesta sea que tu urdimbre está bien y el problema está en otra parte.
Contáctanos: info@group-itg.com