 Español
 Inglés
Welcome to Our Blog - ITG Group
Blog
- Industria textil
- Oct 14, 2026
Nextech 2026: descubriendo hacia dónde va la industria textil
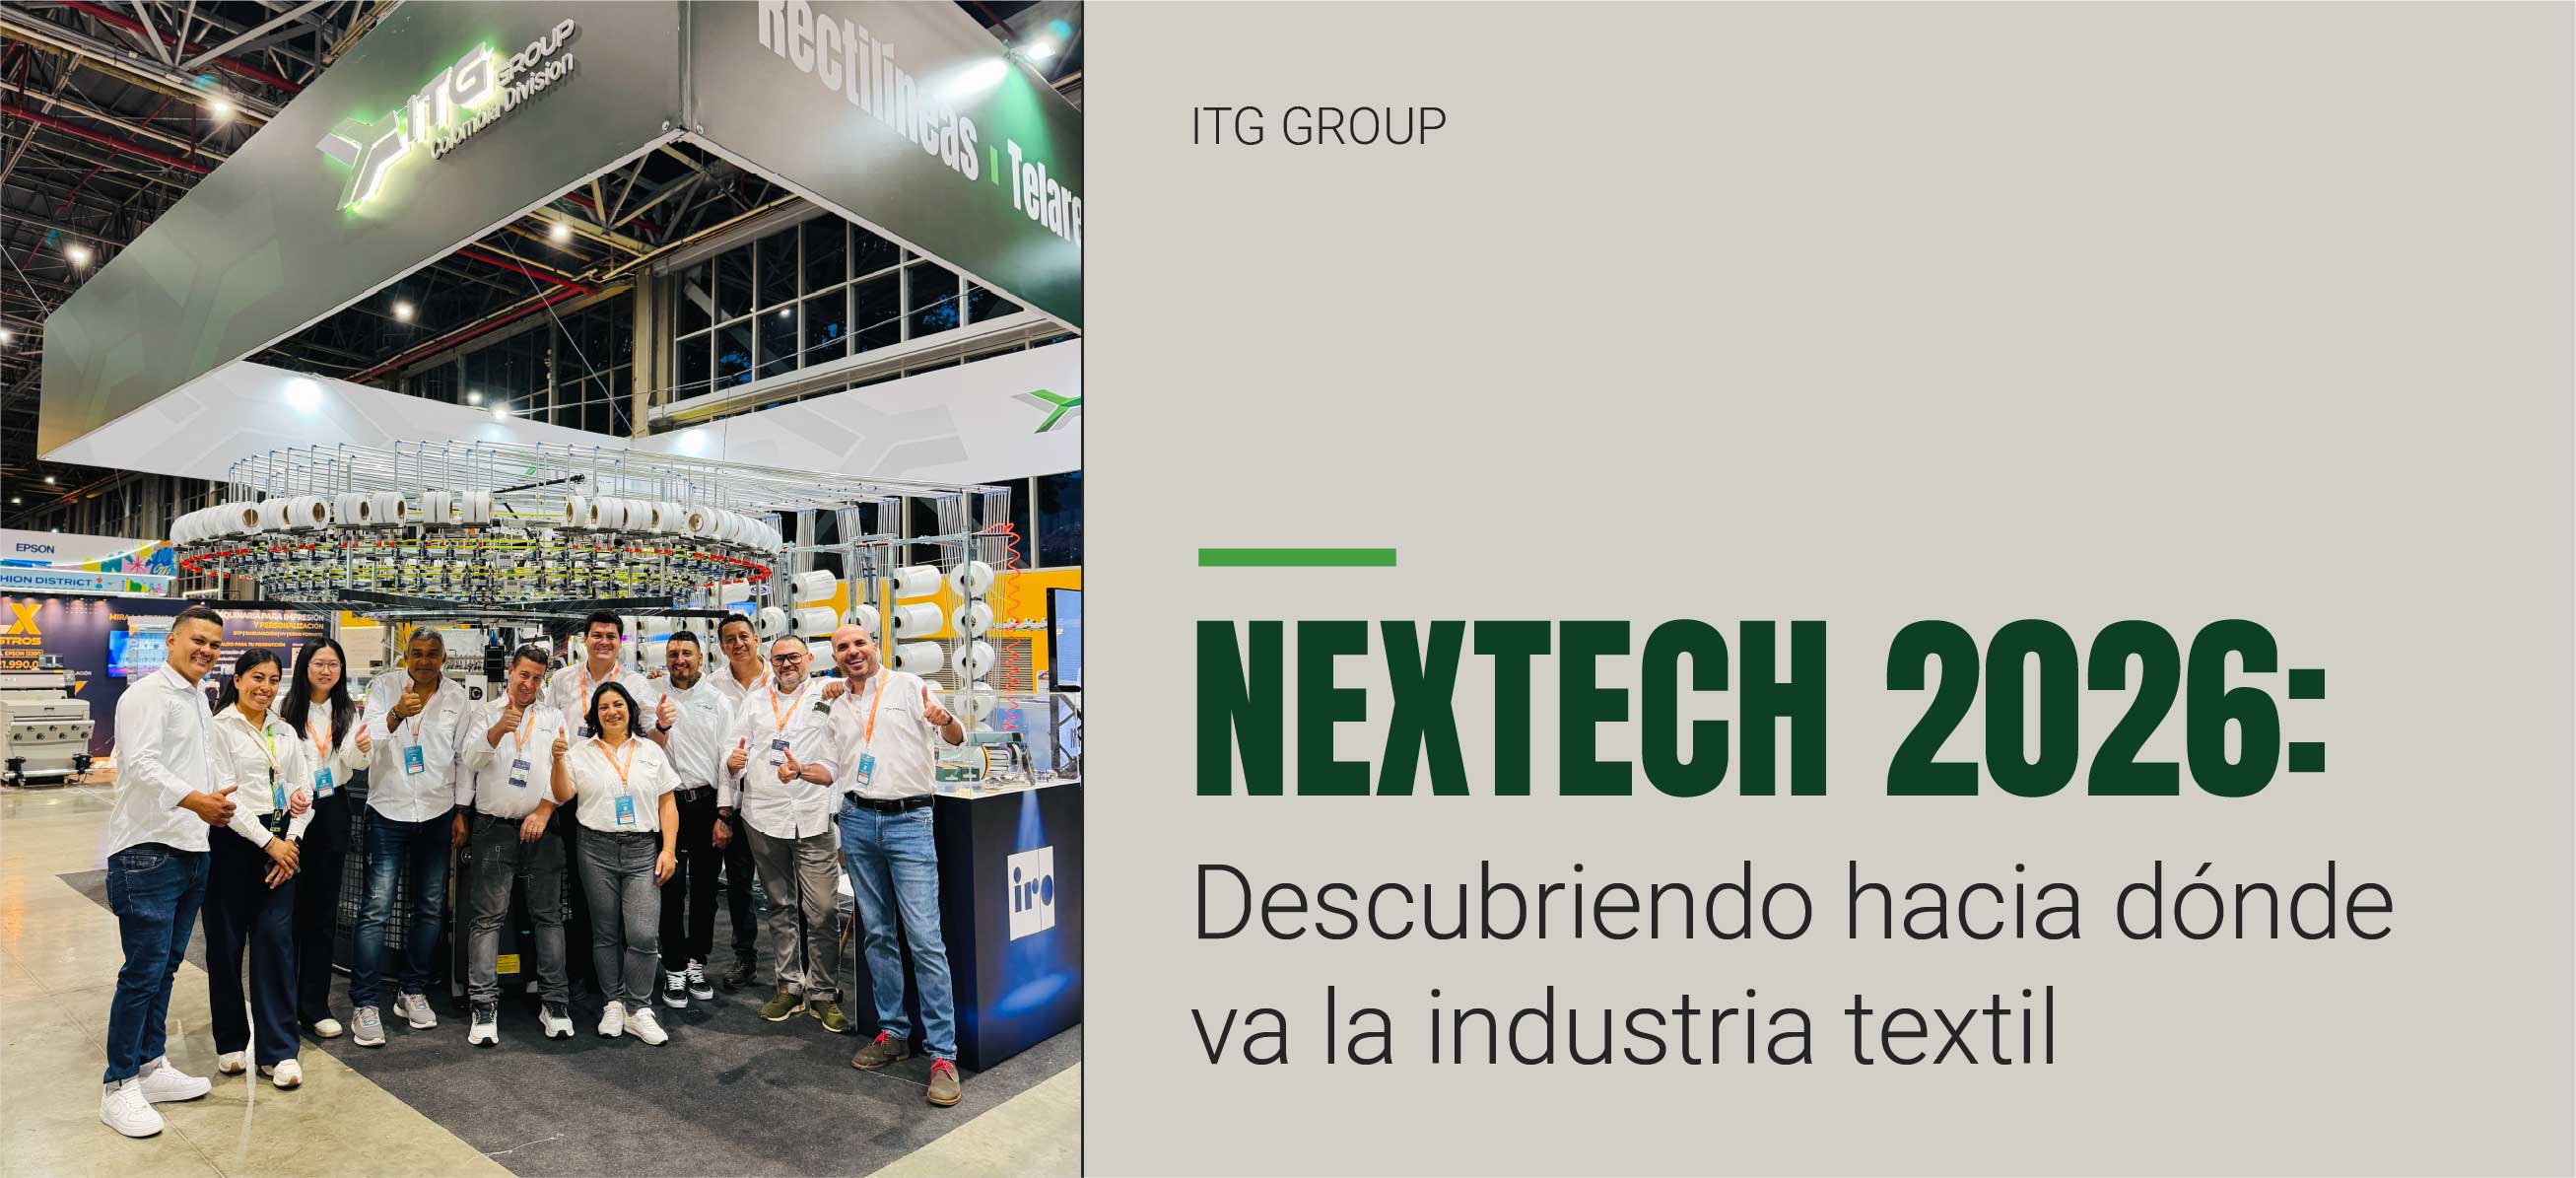
Del 22 al 24 de septiembre estuvimos en la primera edición de Nextech by Colombiatex, en Plaza Mayor, Medellín. Es la primera feria de América Latina especializada en maquinaria y tecnología para la cadena textil-confección. Según Inexmoda, Colombia aportó el 6,8% del mercado latinoamericano de moda en 2025, unos USD 8.494 millones, y la industria se está preguntando cómo producir mejor, no solo más.
En nuestro stand tuvimos telares circulares, trenzadoras y máquinas rectilíneas SINOTEX funcionando. Nos visitaron desde distintas ciudades de Colombia y también desde Ecuador, Perú, Argentina y Europa, y buena parte eran empresas con las que todavía no trabajábamos. Casi todas las conversaciones giraron alrededor de cuatro temas.
Señal 1: el tejido circular sigue siendo la base, pero crecer no siempre significa comprar otra máquina
Fue lo que más se consultó. Antes de sumar una máquina, revisa si puedes diversificar con la que ya tienes:
Cambiar piezas, no de máquina. En los telares circulares de punto sencillo, cambiando las piezas del núcleo, la misma máquina puede pasar a tejer rizo o polo.
Cambiar de galga con un cilindro nuevo. Sacas un tipo de tela distinto con el mismo equipo y una inversión mucho menor que la de una máquina completa.
Elegir bien entre tubular y ancho abierto. Si trabajas telas con lycra o colores claros y el doblez del tubo te deja marca, el ancho abierto enrolla la tela extendida, evita esas arrugas y mantiene una densidad de puntada uniforme. Si produces prendas sin costura lateral, el tubular sigue siendo la opción más eficiente.
Señal 2: en cuellos y puños, la diferencia está en el diseño
Cada técnica que domines es un producto más que puedes ofrecer: mini jacquard, pliegues con relieve, intarsia, transferencia o cuellos conformados. Si estás evaluando una máquina rectilínea, fíjate en esto:
Rodillos de subida y bajada: la tela sale recta sin colgarla a mano.
Agujas de talón alto: las levas se desgastan menos.
Motor con servocontrol: según el fabricante, sube la producción un 15%.
Cuatro barras lanzadoras y ocho alimentadores: más colores en un mismo diseño.
Señal 3: en trenzado, la continuidad se decide en los detalles
El trenzado está en cordones para calzado, cuerdas deportivas y de seguridad, línea de pesca, cable para auriculares o cordón para jacquard, en poliéster, nylon, PP o dyneema. Si estás pensando en una trenzadora:
Parte del producto final. El número de husos y de cabezales define qué puedes producir y a qué ritmo.
Busca parada automática por rotura de hilo para no acumular metros defectuosos. Según el fabricante, algunos modelos para cuerda producen entre 4 y 5 veces más que una trenzadora tradicional.
Ten cerca los consumibles. Con bobinas, portadores, resortes y pines de freno a la mano, un paro dura horas y no semanas.
Piensa en el acabado. Si produces cordones, una punteadora automática de 4.000 a 6.000 puntas por hora cierra el proceso sin depender del trabajo manual.
Señal 4: la sala de corte entró fuerte a la conversación
Las máquinas de extendido y corte automático de tela, una línea que incorporamos hace poco con YINENG TECH, estuvieron entre lo más consultado. La tela suele representar entre el 60% y el 70% del costo de una prenda, y Lectra estima que el desperdicio en salas de corte va del 10% al 20%. Es uno de los mayores centros de costo de una confección y casi siempre el menos medido.
Antes de mirar cualquier ficha técnica, mide estas cuatro cosas durante un mes normal: tu eficiencia de trazo por tipo de prenda, tus recortes y reprocesos según la causa, las horas reales de uso de tu mesa de corte y tu verdadera restricción (consistencia, tiempo de cambio de referencia o volumen). Además, evalúa el extendido y el corte juntos. Una cortadora automática solo corta el tendido que le entregan. Si la tela se sigue tendiendo a mano, automatizaste el paso preciso y dejaste el impreciso como estaba.
Antes de decidir
Quien sale de una feria vuelve con opciones sobre la mesa. Estas cuatro preguntas ayudan a ordenarlas:
¿Qué vas a producir y para qué mercado?
¿Cuál es la productividad real con tu hilo y tus turnos?
¿Hay repuestos disponibles cerca?
¿Qué incluye el acompañamiento en instalación, puesta en marcha y capacitación?
La mayoría de las decisiones de inversión en maquinaria se toman meses después de una feria, cuando hay tiempo para comparar con calma. Lo hemos visto en otras divisiones del grupo, y por eso no damos por cerrada ninguna conversación. Si nos dejaste una solicitud, nuestro equipo comercial te va a buscar para darle forma. Y si no alcanzaste a visitarnos o quieres revisar alguno de estos temas para tu planta, escríbenos.
Gracias a cada persona que pasó a visitarnos durante Nextech.
- Industria textil
- Jul 14, 2026
Ojos de mallas y laminillas: La causa oculta de la pelusa
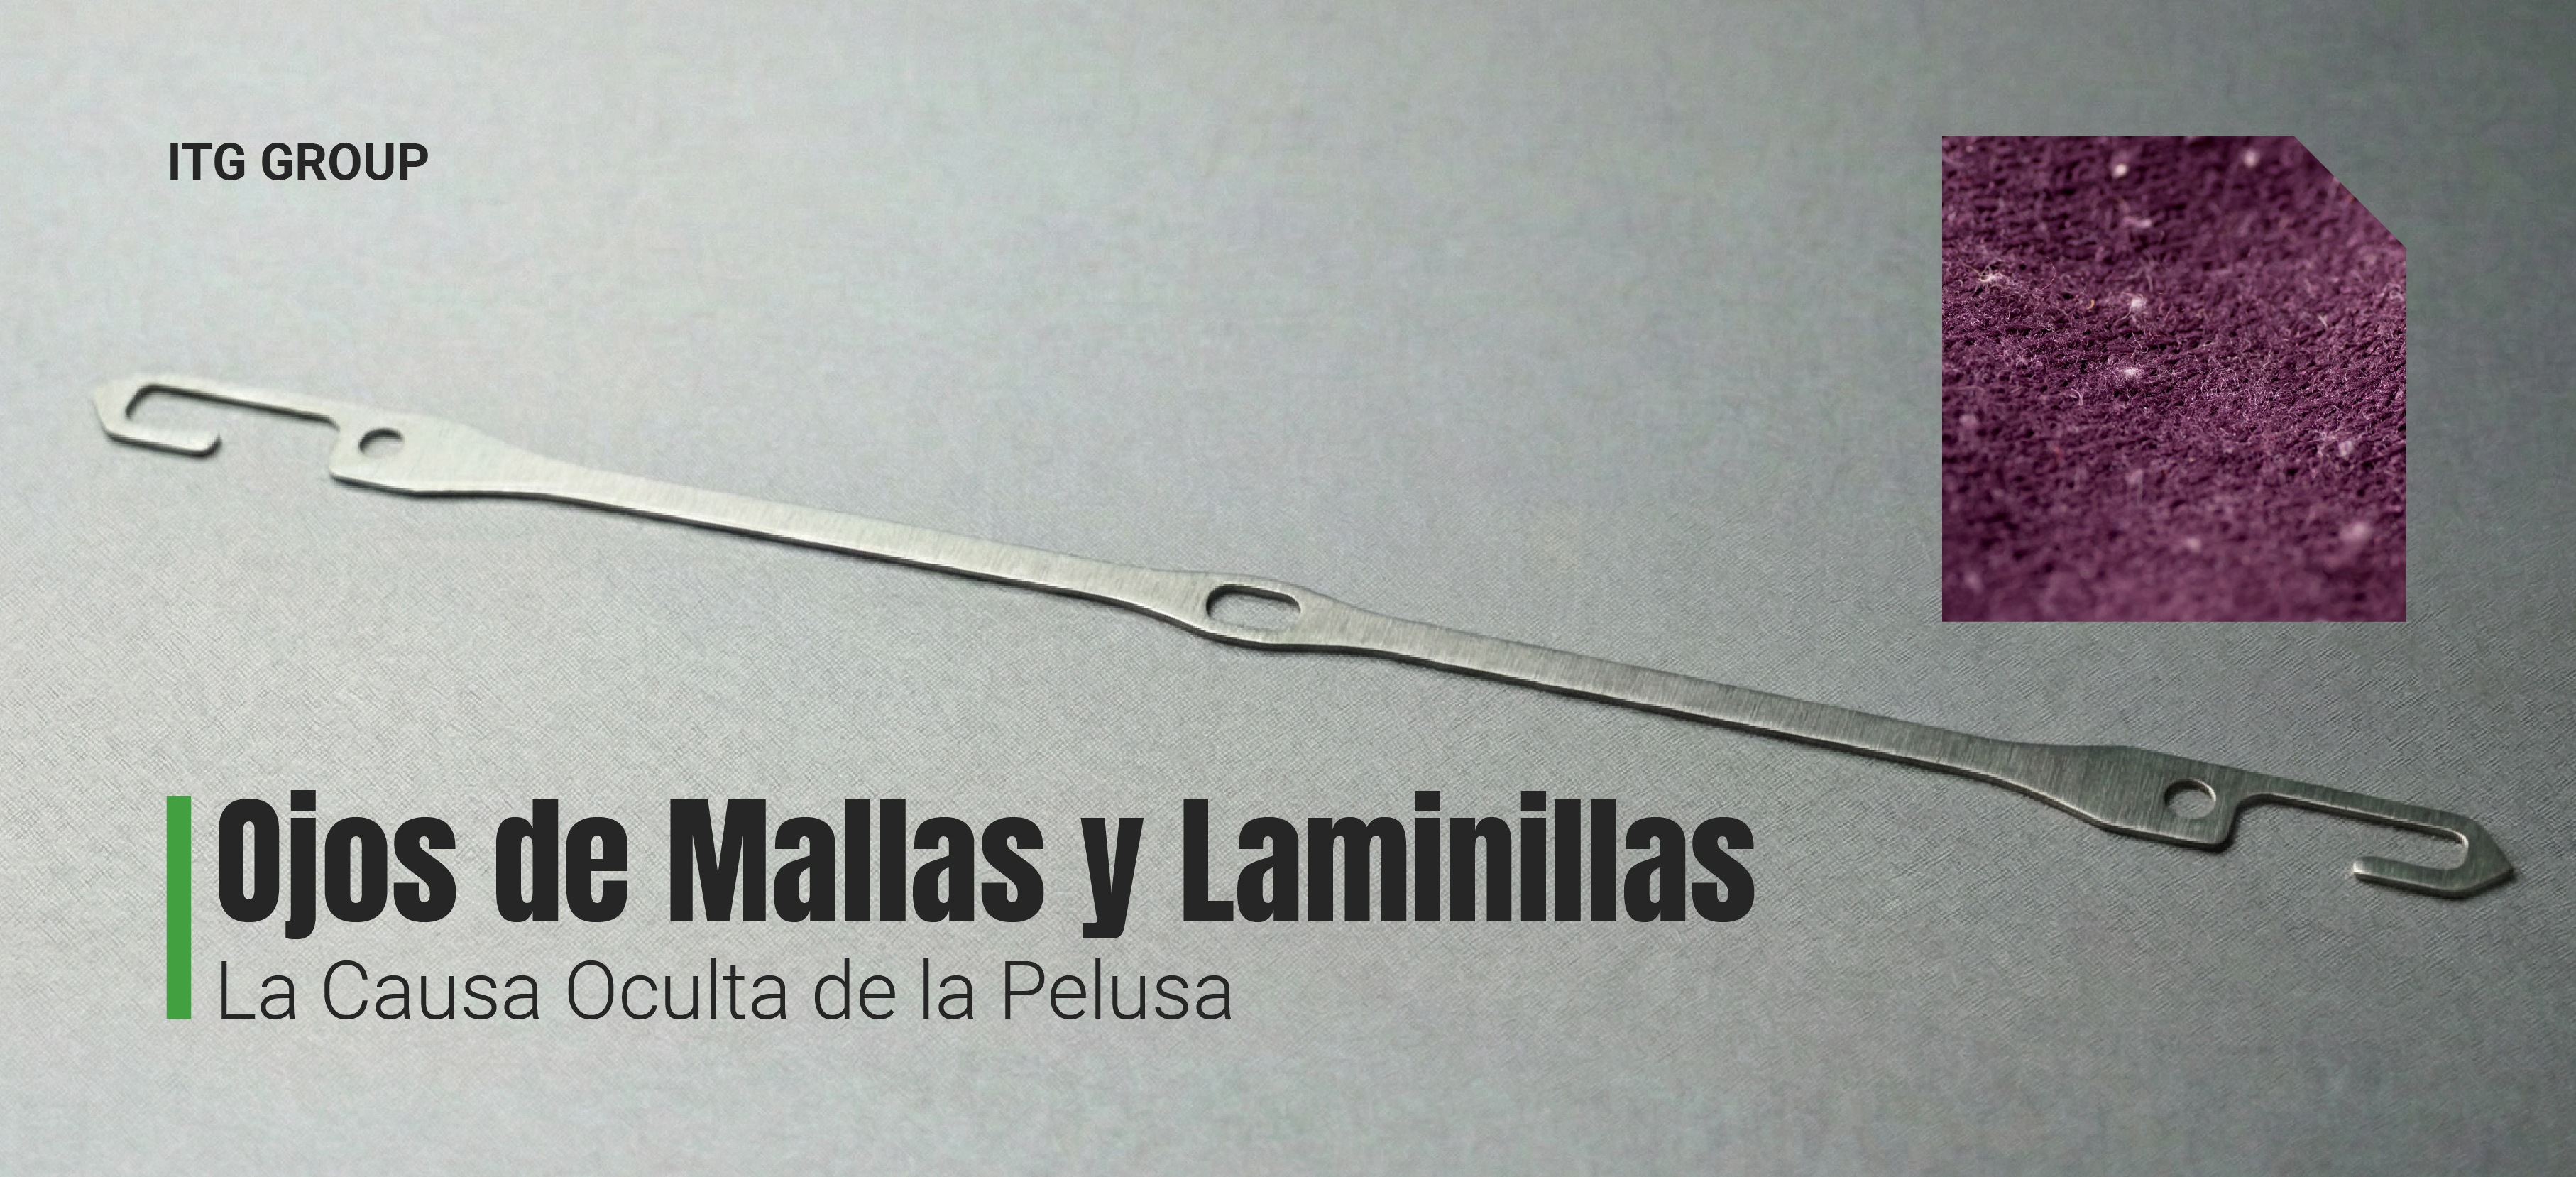
Cada ciclo de calada somete al hilo de urdimbre al mismo punto de contacto: el ojal de la malla. Al doblarse el hilo de urdimbre en el ojal durante la formación de la calada, se genera una elongación proporcional al cuadrado de la altura de calada; y como la parte delantera y trasera de la calada tienen una longitud asimétrica, el hilo se desliza dentro del ojal, generando fricción. Cuando los hilos superiores e inferiores suben y bajan de forma alterna, se produce una fricción severa entre ellos. Durante el batanado, el movimiento de vaivén aumenta aún más la fricción entre el hilo de urdimbre y el ojal de la malla.
No se trata de un evento ocasional. Ocurre en cada pasada, en cada malla, durante toda la corrida de producción.
El costo acumulado de la fricción
El daño se acumula de formas que se manifiestan directamente en el piso de producción. Estudios han encontrado que los hilos de urdimbre pierden hasta un 12% de su tenacidad de rotura debido a la abrasión y la fricción por el contacto fibra a fibra y con todos los componentes del telar, con el punto máximo de fricción durante la inserción de la trama.
La pelusa se genera específicamente en los puntos donde los hilos de urdimbre pasan por los ojales de las laminillas, los ojales de las mallas y entre las láminas del peine. Esta pelusa se acumula en las superficies del telar y con frecuencia se incorpora al tejido cuando cae en la calada o se enreda con los hilos de urdimbre o de trama, dando como resultado tejido defectuoso. La acumulación de pelusa densa también puede obstruir los mecanismos del telar y mezclarse con el aceite lubricante.
El resultado es una cadena de consecuencias que las fábricas conocen bien: partes delgadas, motas, manchas de aceite e hilos rotos. Si la urdimbre se vuelve demasiado velluda, el peine forma una bola de fibra entre el peine y el marco de mallas, y si es lo bastante pequeña, esa bola pasa a través y se convierte en un defecto tejido directamente en la tela.
El encolado ayuda, pero no resuelve el problema de raíz
Los hilos de urdimbre normalmente se encolan, es decir, se recubren con agentes protectores como almidón o alcohol polivinílico para mejorar la resistencia a la abrasión y reducir la fricción. Este es un paso necesario, pero aborda solo el lado del hilo en la ecuación. El ojal en sí —la superficie física con la que el hilo entra en contacto miles de veces por minuto— es la otra mitad de la ecuación, y con frecuencia se pasa por alto.
Lo que realmente hace la geometría del ojal
La investigación sobre el diseño de mallas es específica respecto a qué características físicas reducen el daño al hilo en este punto de contacto. Redondear los bordes delantero y trasero de la malla reduce el esfuerzo sobre el hilo. Una superficie lateral plana en el ojal —sin esquinas superiores o inferiores afiladas— evita que el hilo sea forzado contra bordes donde podría quedar atascado y dañado. Esto permite procesar incluso hilos térmicamente sensibles a altas velocidades de operación sin daños por bordes afilados o calor por fricción.
En otras palabras: cuanto más lisa y redondeada sea la superficie del ojal, menor será el esfuerzo mecánico que absorbe el hilo en cada pasada, lo que se traduce directamente en menos desprendimiento de fibras, menos generación de pelusa y menos defectos posteriores en el tejido.
¿Dónde encajan las mallas y laminillas de ITG Group?
Las mallas y laminillas de ITG Group se fabrican con este punto de contacto como prioridad de calidad. Elaboradas en acero inoxidable 420J —un grado seleccionado por su dureza superior y su resistencia a la corrosión—, la superficie del ojal es lisa y resistente a la abrasión, y los componentes se procesan mediante lavado con ácido, pulido y electrólisis para mejorar aún más el rendimiento antioxidante y reducir la fricción superficial en el punto de contacto con el hilo. Esta combinación de material y acabado aborda directamente las causas de raíz de la acumulación de pelusa: superficies de contacto rugosas que rompen las fibras en lugar de guiarlas.
La gama completa de ITG Group abarca mallas de acero plano de tipo cerrado y abierto, mallas de alambre de acero con ojal ranurado, laminillas (tipos EO y EG en múltiples tamaños) y mallas especiales para tejido de lino y telares jacquard, lo que permite a las fábricas ajustar el tipo y el acabado del ojal al hilo y al tejido específicos que están procesando.
Para las fábricas que enfrentan defectos recurrentes relacionados con la pelusa o un desgaste acelerado del hilo, el ojal de la malla y la laminilla suele ser el primer lugar que vale la pena inspeccionar, no sólo el hilo.
Si deseas revisar qué especificaciones de mallas y laminillas se ajustan mejor a la configuración actual de tu telar y al tipo de hilo que utilizas, el equipo técnico de ITG Group puede ayudarte.
Fuentes: Statista, Grand View Research, Femme Hub, Mordor Intelligence, Oxano.
.jpg )
- Industria textil
- Mar 23, 2026
Trenzado de Alto Desempeño para Aplicaciones Marítimas
El sector marítimo y pesquero no es un nicho estacional ni una tendencia pasajera; es una industria estructural basada en infraestructura operativa crítica. Cabos de amarre, estachas de gran diámetro y redes de pesca industriales sostienen embarcaciones, operaciones portuarias y sistemas de acuicultura en todo el mundo. Esta dependencia permanente convierte a este segmento en una oportunidad técnica y comercial que va mucho más allá de los mercados textiles tradicionales.
Desde una perspectiva de mercado, los datos confirman su relevancia. El mercado global de redes de pesca fue valorado en aproximadamente 1.67 mil millones de dólares en 2024 y se proyecta que crezca a una tasa compuesta anual (CAGR) de alrededor del 4.6% hasta 2034, impulsado por la expansión de la acuicultura comercial y la creciente adopción de redes sintéticas de alto desempeño. Esta cifra refleja únicamente el segmento de redes de pesca y no incluye cabos de amarre, estachas industriales ni otras aplicaciones marítimas, lo que indica que el mercado total vinculado a productos trenzados marinos es significativamente mayor.
Más allá de su tamaño, el atractivo de esta industria radica en su demanda estructural. Las redes se degradan debido a la abrasión constante y la exposición prolongada a ambientes salinos. Los cabos de amarre pierden resistencia con el tiempo por fatiga mecánica. Las embarcaciones requieren mantenimiento continuo. Esta dinámica genera ciclos de reemplazo constantes y una menor volatilidad en comparación con los mercados textiles impulsados por el consumo discrecional.
La oportunidad económica está directamente conectada con la capacidad técnica. No todas las máquinas trenzadoras están diseñadas para fabricar productos marítimos competitivos. La producción de estachas y cabos de gran diámetro requiere estructuras reforzadas, sistemas de transmisión estables y suficiente potencia de motor para mantener una tensión uniforme en estructuras que pueden superar los 80 mm de diámetro. Además, el número de portabobinas influye directamente en la densidad del trenzado, mejorando la distribución de cargas y la resistencia a la abrasión, factores críticos cuando los productos deben soportar cargas dinámicas elevadas.
El sector también ha evolucionado hacia el uso de fibras sintéticas de alto desempeño, como poliéster de alta tenacidad, nylon industrial, polipropileno técnico y fibras de ultra alto módulo. Estos materiales están reemplazando progresivamente soluciones metálicas en ciertas aplicaciones debido a su menor peso y superior resistencia a la corrosión. Sin embargo, requieren un control preciso de tensión y estabilidad mecánica durante el proceso de trenzado para preservar sus propiedades estructurales.
En este mercado, las decisiones de compra se basan en el desempeño, la durabilidad y la seguridad operativa. Esto reduce la competencia basada únicamente en precio y permite márgenes más sólidos en comparación con aplicaciones textiles convencionales. La combinación de valor de aplicación, barreras técnicas de entrada y demanda estructural crea condiciones favorables para obtener retornos consistentes cuando se cuenta con las capacidades de producción adecuadas.
Las máquinas trenzadoras diseñadas específicamente para cabos, estachas y aplicaciones marítimas industriales permiten participar de manera competitiva en este segmento. En este contexto, las soluciones especializadas disponibles dentro del portafolio de ITG Group responden directamente a las exigencias técnicas de la industria marítima y pesquera, integrando capacidad para grandes diámetros, alta densidad de portabobinas y estabilidad operativa para aplicaciones de alto desempeño.
- Industria textil
- Feb 17, 2026
Selección de cuadros para un tejido de alto rendimiento
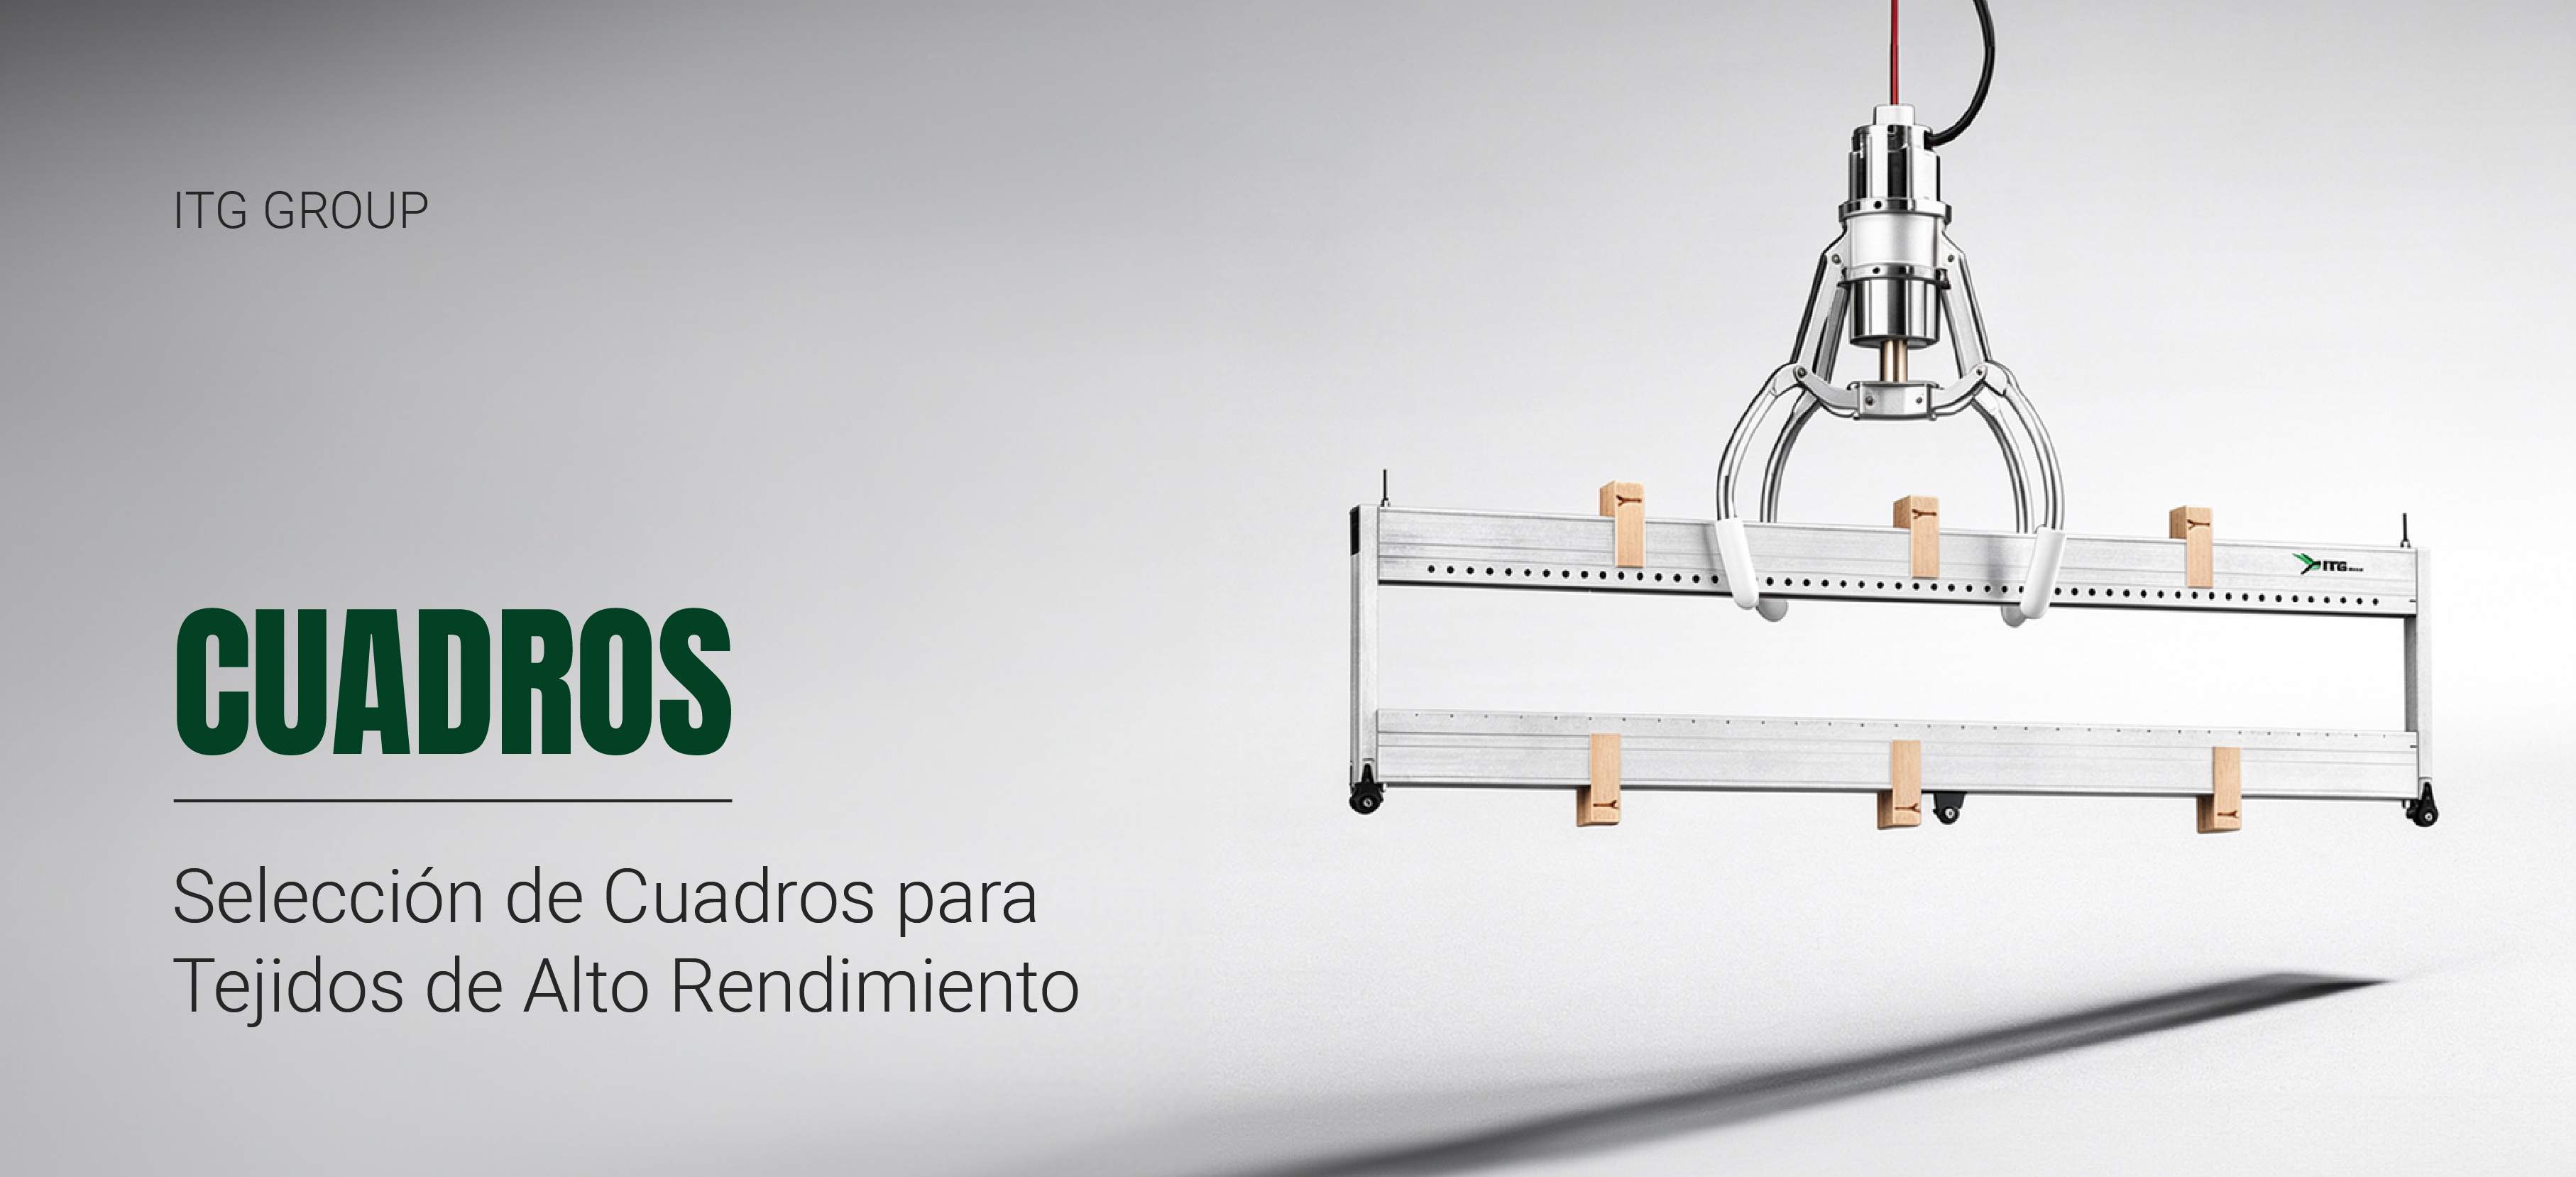
A la hora de invertir en equipos de tejido, los cuadros suelen subestimarse. Sin embargo, los profesionales textiles con experiencia saben que el rendimiento, la estabilidad y la longevidad de un telar dependen en gran medida de la calidad de sus cuadros. Elegir los cuadros adecuados no es solo una decisión técnica, sino también estratégica, que afecta directamente a la calidad del tejido, la eficiencia de la máquina y los costos operativos.
Uno de los primeros factores a tener en cuenta es la calidad del material. Los cuadros deben soportar movimientos, tensiones y vibraciones continuas, especialmente en los modernos telares de alta velocidad. Los cuadros fabricados con aleaciones de aluminio de alta calidad o materiales reforzados ofrecen el mejor equilibrio entre resistencia y peso. Un cuadro más ligero reduce la inercia, lo que permite un movimiento más suave y velocidades de funcionamiento más altas, mientras que una rigidez suficiente evita la deformación con el paso del tiempo.
Otro aspecto crítico es la precisión dimensional y la estabilidad estructural. Los cuadros mal fabricados pueden deformarse o perder la alineación, lo que provoca una formación irregular de la calada. Esto da lugar a defectos en el tejido, un aumento de las roturas de hilo y una tensión innecesaria en otros componentes del telar. La fabricación de precisión y las tolerancias estrictas garantizan un rendimiento constante, incluso en condiciones de tejido exigentes.
El acabado de la superficie y la calidad del ensamblaje también desempeñan un papel importante. Las superficies lisas reducen la fricción y el desgaste, especialmente en los puntos en los que los cuadros interactúan con los goteros. La soldadura, la fijación y el diseño de las juntas de alta calidad evitan el aflojamiento o las microvibraciones que pueden comprometer la consistencia del tejido y la fiabilidad de la máquina durante largas tiradas de producción.
La compatibilidad es otra consideración clave. Los cuadros deben diseñarse para adaptarse al tipo específico de telar, ya sea de pinza, de chorro de aire o de proyectil, así como a la velocidad de funcionamiento, el estilo de tejido y los requisitos de tensión de cada aplicación. Una compatibilidad adecuada garantiza un movimiento estable, un paso preciso y una reducción de la tensión mecánica, lo que permite que el telar funcione de manera eficiente sin vibraciones innecesarias, ajustes o desgaste prematuro. Los cuadros que se adaptan correctamente al telar y al tejido funcionan de forma más fiable y permiten una producción constante durante largos períodos.
No hay que pasar por alto el mantenimiento y la vida útil. Los cuadros diseñados pensando en la durabilidad reducen la frecuencia de las sustituciones y las intervenciones de mantenimiento. Con el tiempo, esto se traduce en menores costos de operación, menos paradas imprevistas y programas de producción más estables, todo lo cual es esencial para la fabricación textil competitiva.
Las cualidades descritas anteriormente (resistencia del material, estabilidad estructural, precisión dimensional, compatibilidad y durabilidad a largo plazo) son precisamente los principios en los que se basan los cuadros que ofrece ITG Group. Diseñados para funcionar en entornos de tejido modernos y de alta velocidad, los cuadros de ITG son compatibles con las principales marcas de telares, como Toyota, Tsudakoma y Picanol, y satisfacen las expectativas de los productores textiles con experiencia. Al dar prioridad a la fiabilidad, la estabilidad y la precisión en la fabricación, las soluciones de cuadros de ITG Group garantizan una calidad constante de los tejidos y una producción fiable, día tras día.